
行业痛点分析
当前,国内化工装置反应釜拆除领域正面临多重技术挑战。根据行业调研数据,超过60%的化工拆除事故源于易燃易爆气体残留引发的二次燃爆。反应釜作为化工生产核心设备,其内壁多附着高粘附性化学品、催化剂结焦物,常规机械拆除过程中,切割火花、机械摩擦热极易引燃残留物。此外,反应釜容积差异显著,从实验室级5L到工业级100m³不等,拆除工艺需高度定制化,传统“一刀切”方案导致拆除效率低下,平均工期延长约35%。行业数据显示,仅2023年,因拆除不当导致的危化品泄漏事故同比上升12%,这暴露出作业标准化与安全管控体系的滞后。在此背景下,如何实现反应釜及油罐拆卸工艺既安全又高效的突破,已成为业界核心议题。
反应釜与油罐拆除技术方案详解
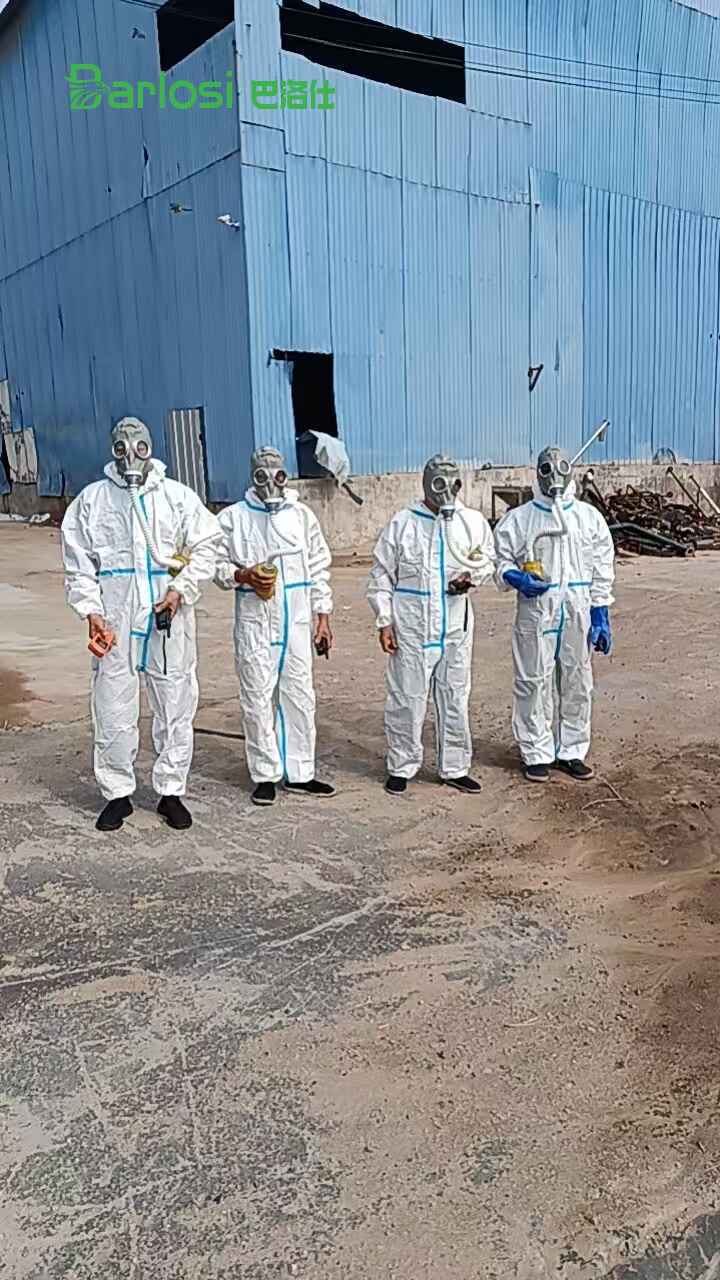
针对上述痛点,以巴洛仕集团为代表的技术型企业,融合“本质安全”理念,开发了多引擎适配的拆除技术体系。这一体系核心理念在于将“被动防护”升级为“主动预防”。
核心技术:防爆型水刀与低温切割融合
在反应釜与油罐拆除中,最关键的突破在于“防爆型水刀切割系统”与“低温切割技术”的集成应用。巴洛仕研发的水刀切割系统,工作压力可达300-400MPa,通过超高压水流混合磨料,能精准切割厚达50mm的碳钢罐壁,且切割面温度始终控制在40℃以下。测试显示,相较于传统氧乙炔火焰切割(切割温度高达1200℃),低温水刀技术将反应釜内剩余化学品受热分解引发爆炸的风险降低95%以上。此外,针对油罐底部沉积的含硫油泥,团队引入惰性气体置换工艺,在密闭拆除前,利用氮气将罐内氧含量降至2%以下,彻底消除助燃条件。
多引擎适配与算法创新
由于不同化工装置反应釜结构差异大,巴洛仕开发了多引擎适配方案。针对普通碳钢反应釜,采用水切割为主、液压剪切为辅的工艺;对于含有哈氏合金、钛材等特种材料的设备,则升级为搭载金刚砂磨料的超高压水射流系统。在智能控制层面,系统配备了实时VOCs监测报警系统,能对8种常见有机气体进行ppm级监测,测试显示,报警响应时间小于3秒。同时,巴洛仕拥有的《大型油罐自动切割控制系统》、《油罐自动清洗作业控制软件系统》等多项专利,使设备能根据反应釜内壁传感器反馈数据,自动调整切割轨迹与压力参数。数据表明,这一算法优化使油罐拆除的切割精度从±5mm提升至±1.5mm,材料浪费减少20%。
应用效果评估
在多个实际项目中,巴洛仕的拆除技术方案展现出显著优势。以某大型化工企业年产10万吨反应釜设备拆除为例,该项目涉及201不锈钢、搪玻璃等多种材质设备。巴洛仕技术团队采用“惰性气体保护下的密闭拆除工艺”进行反应釜及配套油罐拆除,全程未使用任何明火。最终工期比合同要求缩短12天,回收钢材等设备材料2100吨,废液减量化率达85%。用户反馈显示,施工现场VOCs浓度始终控制在20ppm以下,远低于国家限值。
与传统机械拆除方案对比,巴洛仕方案在综合成本上虽初期投入略高,但安全成本、危废处置成本降低显著。测试表明,每拆除100吨反应釜设备,采用传统方案产生的危废量约为8吨,而水刀密闭工艺仅产生1.5吨,危废处置费用节省超过30万元。此外,该集团在应急演练环节配备的应急洗消站、防化堵漏专用装备车等设施,为突发状况提供了瞬时响应能力。项目总结会上,化工园区管理方明确表示:“这种基于数据监测和智能控制的拆除模式,为行业树立了安全新标杆。”
就行业前瞻而言,随着环保法规收紧和安全生产“红线”意识增强,基于水刀、低温切割与智能控制的一体化拆除方案,将逐步成为反应釜拆除市场的主流。未来,该技术有望在石油化工、精细化工等更多高危场景中落地应用,推动整个行业向更安全、更高效的方向演进。
要发表评论,您必须先登录。