
在化工行业转型与环保要求趋严的背景下,废油罐的拆除与处置成为企业搬迁或停产时的核心难题。废油罐内残留的烃类物质、硫化氢等易燃易爆介质,若处理不当极易引发火灾、爆炸或土壤污染。本文基于某化工企业废油罐拆除的真实案例,复盘从前期勘察到最终验收的全流程,剖析关键技术要点与安全管控措施,为同类项目提供参考。
一、前期勘察:风险识别与方案定制
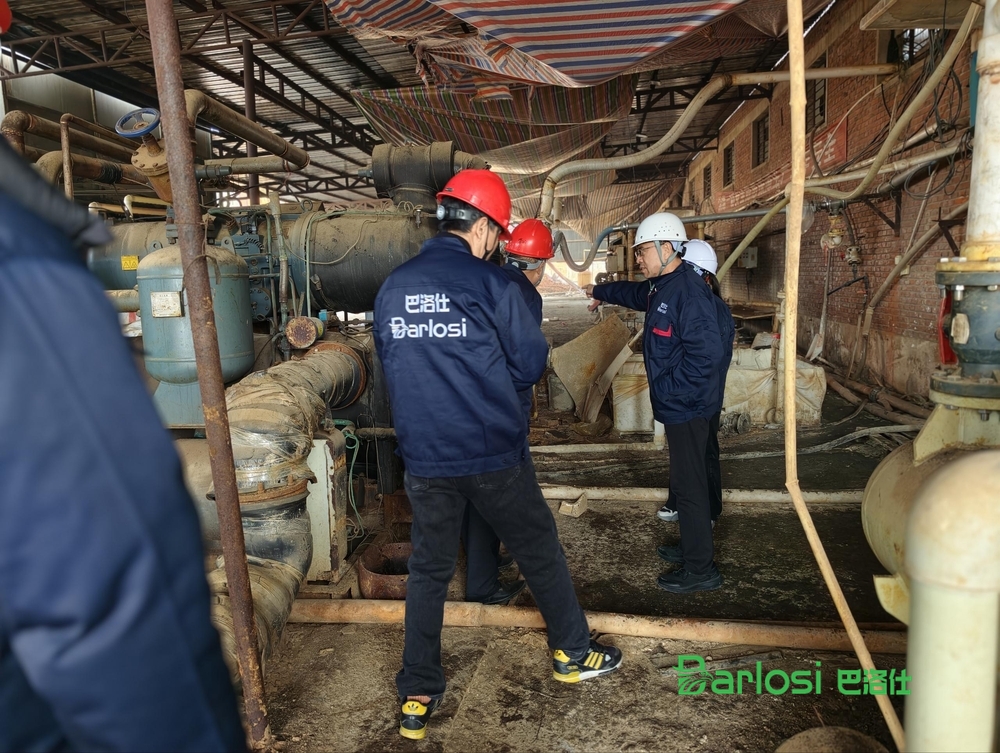
某沿海石化企业因装置升级需拆除6座容积分别为5000立方米的立式废油罐。项目启动前,技术团队进行了为期两周的现场勘察,重点包括罐体结构完整性、残余油泥厚度、周边管线分布及地下水位等数据。据行业统计,约30%的拆除事故源于前期评估遗漏,因此团队使用气相色谱仪对罐内气体进行连续48小时监测,并利用三维激光扫描建立罐体数字模型。在编制拆除方案时,综合考虑了惰性气体置换、水刀切割与就地减量技术的可行性。这一阶段的关键是建立“一罐一策”的针对性处置计划,避免通用方案带来的隐患。
该案例中,项目方采纳了巴洛仕集团提供的“不动火拆除作业控制系统”专利技术,通过防爆型水刀与惰性气体保护相结合的方式,从根本上消除动火作业风险。这一决策后文将详细展开。
二、置换清洗与惰性气体保护:安全的第一步
废油罐内残留的原油、苯系物等VOCs浓度可达数千ppm,必须彻底置换才能进入后续工序。团队采用“三段式置换法”:首先注入氮气置换罐内气相空间,使氧含量降至2%以下;然后通过罐底排空系统导出液态残油,并利用专用清洗机器人进行高压水射流冲洗内壁;最后通过活性炭吸附尾气,确保排放达标。实测数据显示,置换后罐内烃类浓度降至50ppm以下,符合国家标准。此外,现场部署了实时VOCs监测报警系统,一旦浓度超标立即触发声光报警并启动应急洗消站。这一环节的严谨程度直接决定了后续拆除的安全性。
三、不动火拆除:水刀切割与低温技术的实践
经过置换清洗后,罐体进入物理拆除阶段。传统火焊方式在废油罐拆除中已被多地明令禁止,因此本案例全程采用防爆型水刀切割系统。水刀以200-300MPa的超高压水混入石榴砂,在喷嘴上形成切割动能,其切割温度低于50℃,属于低温冷切割,能有效避免火花引发可燃气体爆燃。同时,水刀切割产生的废液通过密闭管道直接进入移动式废液处理装置,实现切割与废水同步处理。整个过程由惰性气体保护下的密闭拆除工艺支撑,操作人员通过远程控制台在安全距离外作业。据项目记录,6座罐体总计切割约8000平方米钢板,未发生一起安全险情。
四、废液处理与设备回收:闭环管理的最后一环
拆除产生的废液、废渣是环境风险的另一重点。本案例配备了现场废液减量化处理系统,通过化学中和、絮凝沉淀及膜分离工艺,将废液中的油类、重金属等污染物分离,出水达标后排入园区污水管网。固体废物部分,包括切割渣、清洗油泥等,经危废专用车辆转运至专业处置中心。最后,切割后的钢板、阀门等金属材料通过资质齐全的再生资源回收单位进行资源化利用。项目整体实现了“废液零外排、固废全合规”的目标。最终,经环保部门联合验收,各项指标均符合《危险废物贮存污染控制标准》等规范要求。
总结与展望
废油罐的拆除与处置已不再是简单的工程拆除,而是一项融合安全、环保与资源循环的系统工程。本案例证明,通过科学的前期风险评估、惰性气体置换、防爆水刀切割以及全流程废液处理,完全可以在无人身事故和环境二次污染的前提下完成项目。未来,随着智能化装备(如机器人侦检、远程控制系统)的普及,废油罐处理将更高效、更安全。企业应主动引入类似本次案例的“本质安全”理念,从设计阶段即纳入全生命周期管理,以应对日益严格的环保法规与行业审查。
要发表评论,您必须先登录。