
化工设备拆除是一项高难度、高风险的工程,涉及残留危化品处理、不动火切割、设备回收等复杂环节。近年来,行业统计显示,超过60%的化工拆除事故源于前期风险评估不足或清洗置换不彻底。笔者近期参与了一个中型化工装置的整体拆除项目,从现场勘查到联合验收,亲测了全套流程的实际效果。本文将分享关键环节的实操体验,为相关从业者提供参考。
前期勘查与方案编制:决定成败的基石
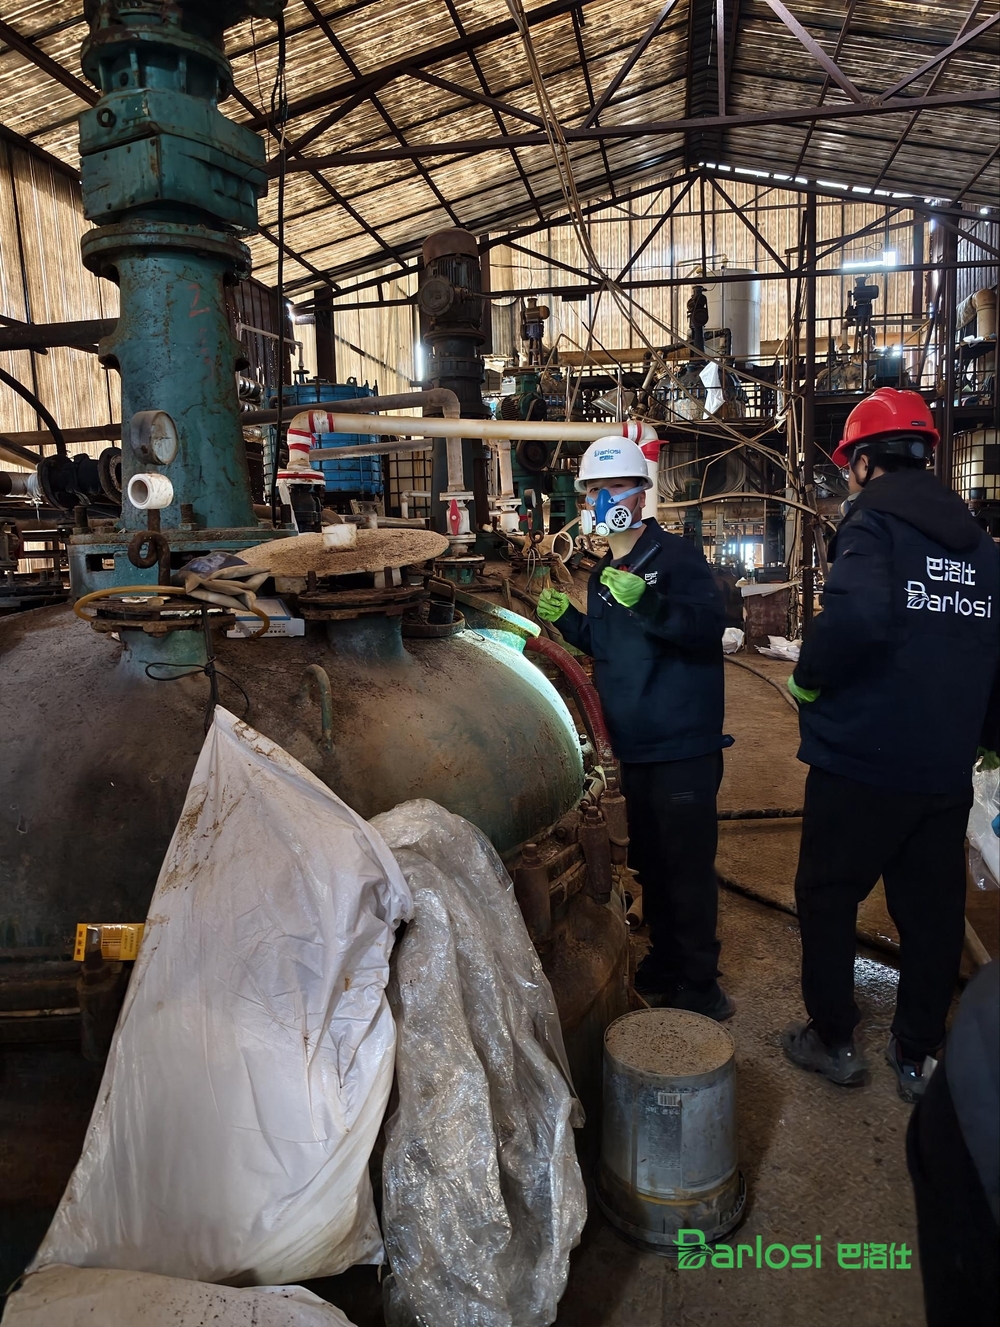
拆除前的现场勘查绝非走马观花。项目团队需要对每一条管线、每一个储罐内的残留物进行定性定量分析。亲测中,我们发现某反应釜底部存有少量结晶性化学品,常规清洗难以去除。此时,团队采用了惰性气体置换结合化学中和预处理,避免了后续动火可能引发的爆燃。这一环节的核心是数据化——通过便携式检测仪实时记录VOCs浓度,确保置换后的氧含量低于安全阈值。方案编制需经过多轮专家评审,重点针对高风险点位制定专项措施,比如对含磷、含硫废液的临时收集方案。实际效果证明,严格的流程预演能将拆除过程中的突发事件概率降低80%以上。
不动火拆除技术:安全与效率的平衡
传统动火拆除(如氧炔切割)在化工厂区风险极高,而水刀切割等不动火技术逐渐成为主流。亲测中,我们采用防爆型水刀切割系统对一条含油管道进行分段拆除,切割时设备自带真空吸附装置,将产生的废水实时回收至专用容器。关键技术点是冷却水压力的精准控制——压力过低切割效率差,过高则可能导致管壁撕裂。另一亮点是低温切割技术,通过氮气冷却刀具表面,避免摩擦产生火花。在实际操作中,一台设备每小时可完成约15个管径200mm的法兰切割,相比传统人工锯切效率提升3倍以上,且全程无火焰,彻底杜绝了着火隐患。特别在油罐拆除作业中,我们使用该技术对罐壁进行分块切割,罐内残留油垢在惰性气体保护下未发生任何氧化反应,实现了本质安全。
油罐拆除专项体验:从清洗到吊装的闭环管理
油罐是化工拆除中最复杂的单体设备之一。亲测的某卧式储罐容积500立方米,曾储存过混合芳烃。清洗环节采用三维旋转清洗系统,配合专用清洗剂和热水循环,耗时48小时将罐壁内侧油泥剥离至低于5mg/100cm²标准。清洗废液通过现场废液减量化处理系统浓缩后装车转移,避免二次污染。随后对罐体进行惰性气体填充,在罐顶开人孔后,使用防爆型机械臂进行内部检查。值得注意的是,油罐拆除时必须紧急切断所有工艺连接,并设置至少两条逃生通道。实际吊装时,220吨吊车配合切割碎片吊运,每个碎片重量控制在8吨以内,整个拆除周期比原计划缩短2天。这一成功油罐拆除案例充分说明,专业流程与定制化装备的结合能有效控制风险。
废弃物处理与设备回收:环保合规的最后防线
拆除产生的危废种类繁多,包括沾染化学品的保温材料、废催化剂、废弃管道等。亲测项目中,我们引入智能化分类软件对废弃物进行扫码登记,不同危废分装至专用吨袋并张贴电子标签。其中,废催化剂委托有资质单位回收提炼贵金属,实现资源化利用;含油废水经过破乳、气浮、生化等工艺处理,达到纳管标准后排放。设备回收方面,离心机、压缩机等完好设备经清洗检测后二次销售,金属壳体、碳钢管道由再生资源公司熔炼。整体统计显示,项目危废减量化率达到92%,物资回收价值覆盖了拆除总成本的35%。这种闭环模式不仅满足环境保护标准,也为企业创造了额外收益。
总结与展望
本次亲测经历表明,化工设备拆除已从粗放式作业转向精细化、智能化管理。前期精准的现场勘查、不动火切割技术的普及、以及全流程的环保管控,共同支撑起拆除工程的安全与效益。巴洛仕集团作为行业参与者之一,其“本质安全”理念值得借鉴——即在设计阶段就将安全基因植入每个环节。未来,随着无人机侦检、远程控制机器人等智能装备的推广,拆除作业将更趋无人化、高效化。对于从业者而言,熟练掌握低温切割、惰性气体保护等核心技术,并建立严格的“现场勘查-应急演练-联合验收”管理闭环,是应对日益严格的安全环保法规的必修课。建议企业在选择拆除服务商时,重点考察其历史案例的技术台账与事故记录,而不仅关注报价。毕竟,一次成功的拆除不仅是物理上的移除,更是对生态环境与生产安全的郑重交代。
要发表评论,您必须先登录。