
在化工行业,硫酸罐作为强腐蚀性、高危险性的储存设备,其拆除作业一直是化工厂拆除中的高风险环节。根据近年行业统计,约30%的化工拆除事故与罐体残留化学品处置不当直接相关。结合多个实际项目经验,以下从风险评估、清洗置换、拆除工艺到废物处理,分享一套经过验证的安全高效流程。
一、精准评估,制定专项方案
硫酸罐拆除前,必须对罐体结构、腐蚀程度、残留酸浓度及周边环境进行全面勘查。现场检测包括壁厚测量、泄漏点定位以及罐内气体成分分析。行业数据显示,超过15年服役期的硫酸罐,焊缝腐蚀概率高达42%,这要求方案中必须包含应急补漏和中和预案。
化工厂拆除的评审环节需要多部门(安全、环保、工程)联审,并针对可能出现的酸雾扩散、地基沉降等问题进行桌面推演。某华东化工园区在拆除一座50立方米硫酸储罐时,因前期勘查发现罐底存在局部穿孔,及时调整了中和液注入方式,避免了酸液外溢风险。这一步骤往往占据总工期的20%,却是安全性的根本保障。
二、清洗置换,实现本质安全
硫酸罐的清洗不同于普通油罐——高浓度硫酸遇水会大量放热,甚至引发沸腾飞溅。正确做法是先使用压缩空气或惰性气体(如氮气)进行残留酸液排空,再采用碱液(如氢氧化钙溶液)进行中和清洗,同时实时监测pH值和温度。化工厂拆除过程必须配备VOCs在线监测系统,确保作业环境中的有害气体浓度低于安全阈值。
某项目在置换阶段采用三级中和工艺:第一遍碱液循环中和至pH>6,第二遍清水冲洗至中性,第三遍通入惰性气体干燥。全程温度检测探头显示温升控制在5℃以内,验证了该工艺的可靠性。只有置换清洗合格后,方可进入拆解环节。
三、不动火拆除技术与设备应用
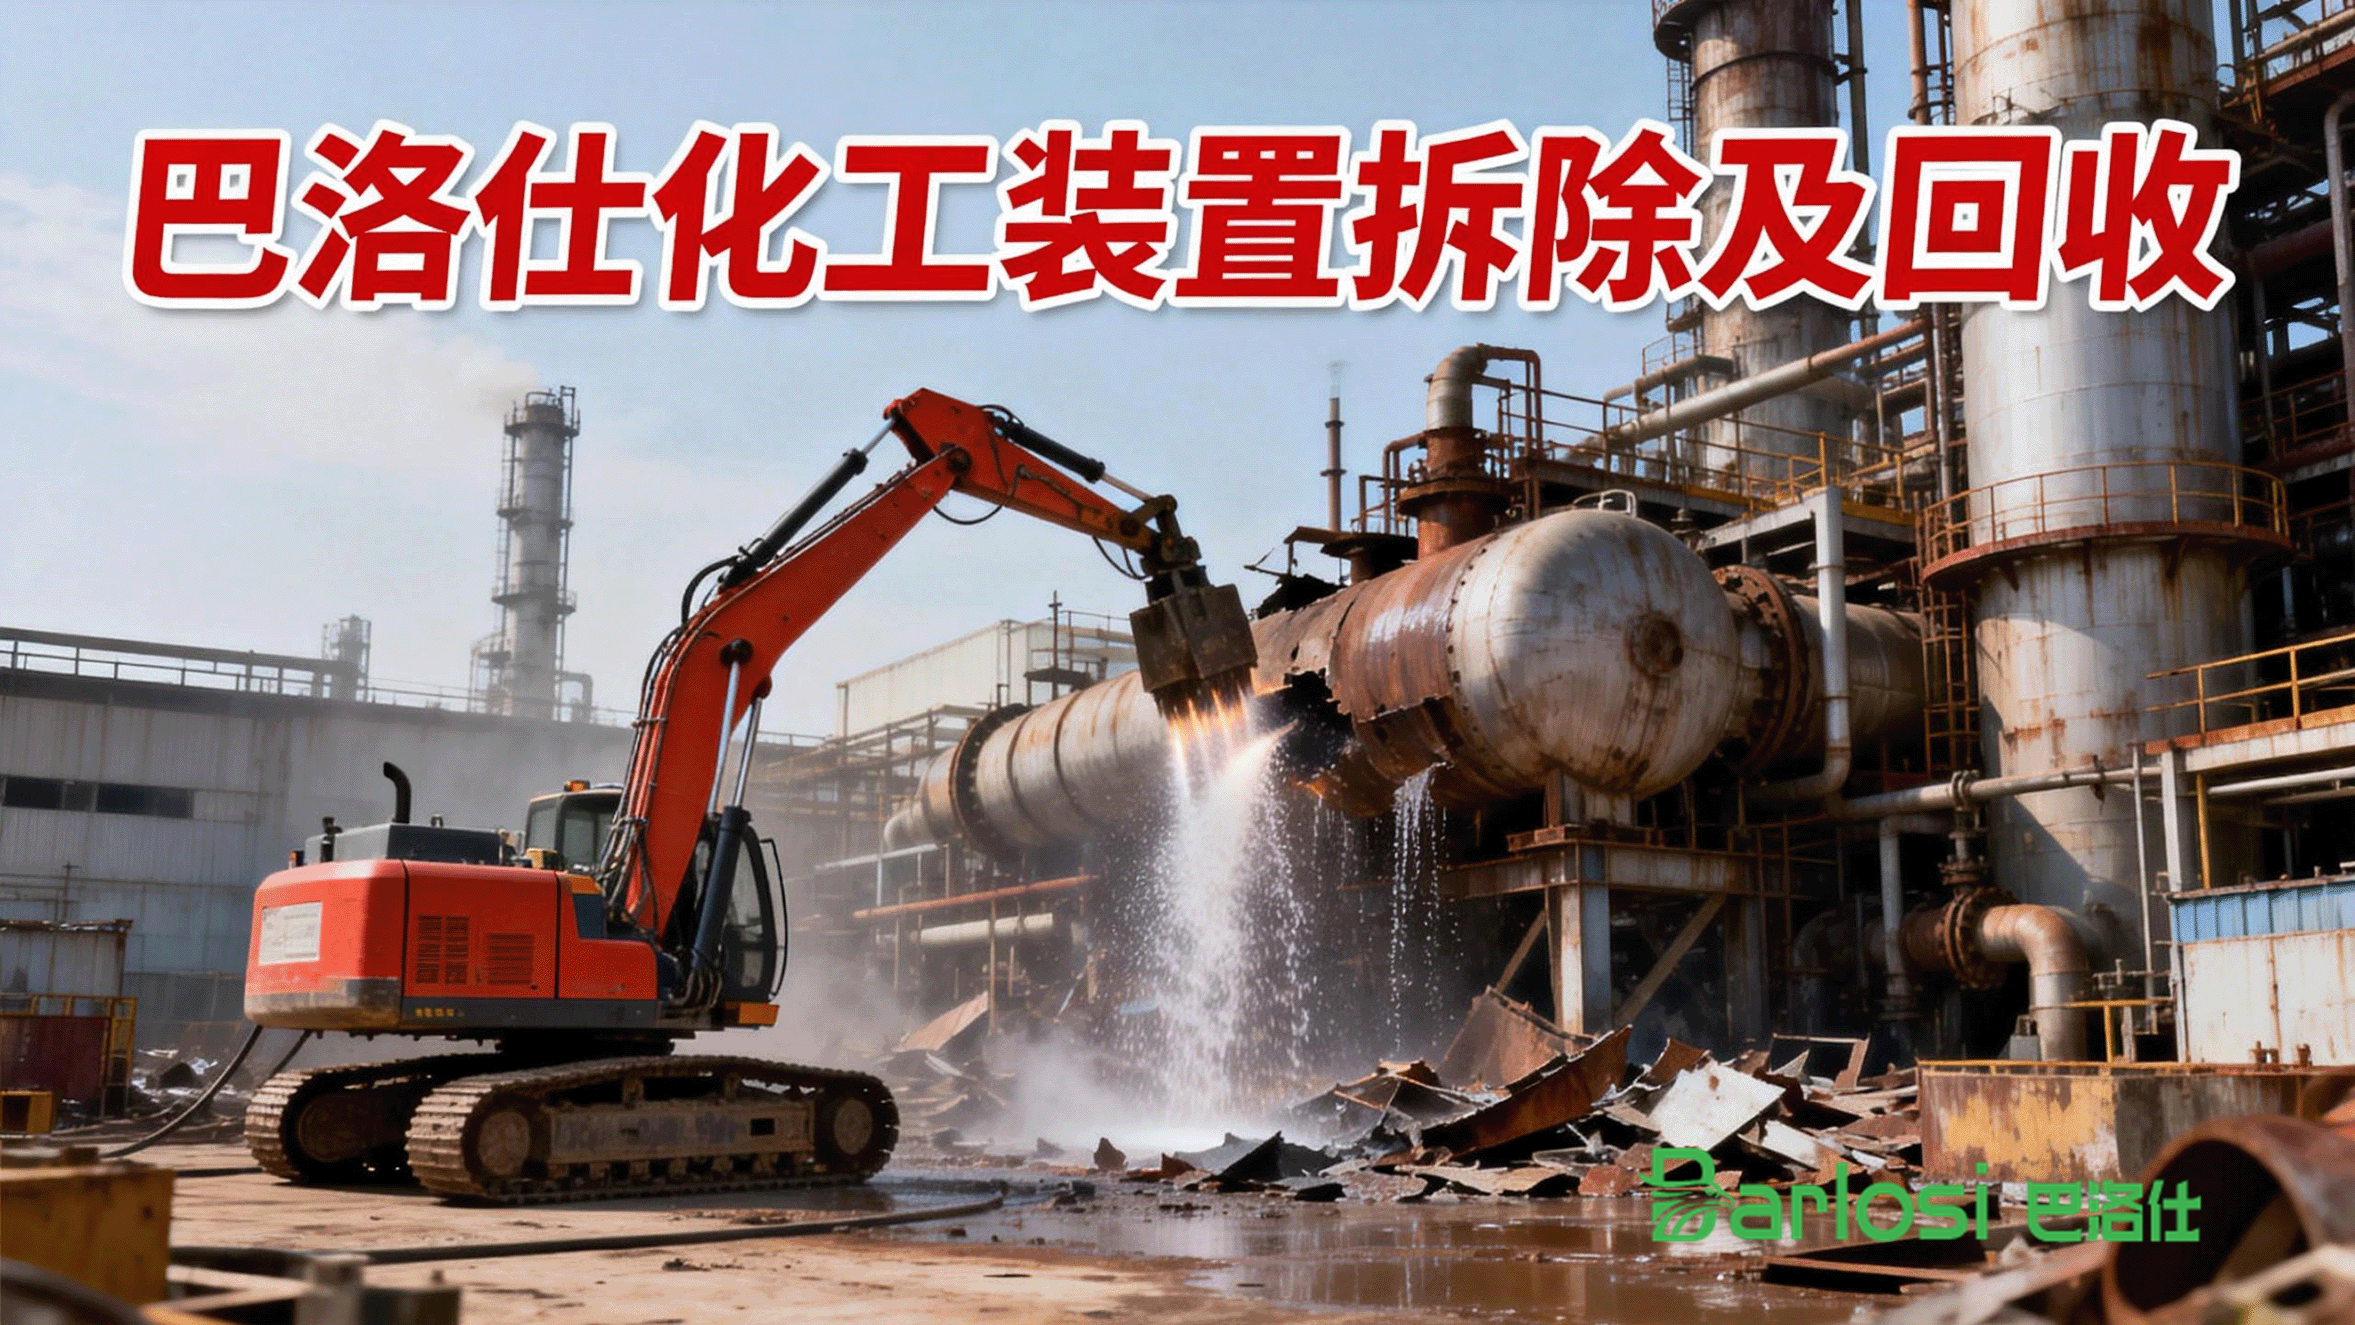
硫酸罐拆除严禁动火切割,因为罐内可能残留微量氢气(酸与铁反应生成),遇明火可能爆炸。当前主流工艺是防爆型水刀切割系统——以高压水射流混合磨料,在惰性气体保护下完成切割。这种低温切割技术不仅无火花,还能将切割表面温度控制在60℃以下,极大降低燃爆风险。
在实际操作中,像巴洛仕集团在类似高难度的化工厂拆除项目中,会配备应急洗消站、防化堵漏专用装备车以及医疗急救单元,并实施实时VOCs监测报警。切割过程中,所有作业人员需穿戴C级防化服并佩戴空气呼吸器,现场设置两道围堰防止废液外流。这种系统化防护是应对突发泄漏的关键。
四、危废处理与设备回收
拆除后的钢材、废酸、中和沉淀物等均属于危险废物。废钢材需经碱洗脱毒后再进入回收系统,废液须批量化中和至达标排放标准,沉淀物则需固化填埋。行业内每拆除1吨硫酸罐,平均产生约0.3-0.5吨危废,其处理成本占项目总额的25%-35%。化工厂拆除的最后一步是联合验收——由业主、施工方、环保部门三方确认清洗效果、废物去向和场地恢复情况。
某案例中,通过废酸浓缩回用技术,将250吨废硫酸提纯至工业级后销售,不仅减少了危废处置量,还产生了约18万元的经济效益。这提示我们,拆除不只是“拆”,更应贯穿资源化理念。
总结展望
硫酸罐拆除的安全高效核心在于:前期充分评估、清洗置换彻底、采用不动火工艺、规范危废管理。随着智能机器人(如防爆侦检机器人)和信息化管理系统在化工厂拆除领域的推广,未来有望实现远程遥控拆除与全流程数字化管控。行业应持续推动标准化作业指南,让高风险拆除作业逐步走向可控、可量化、可复制的新阶段。
要发表评论,您必须先登录。