
在化工行业转型升级的背景下,大量老旧装置面临停产拆除。反应釜作为核心单元设备,其拆除作业涉及残留化学品、密闭空间、高压容器等多重风险,被视为【化工厂拆除】中技术要求最高、安全风险最集中的环节之一。近年来,行业事故统计显示,约30%的化工拆除安全事故发生在反应釜处理阶段,这促使从业者重新审视作业流程的每个细节。
前期勘查与风险评估:拆除的基石
任何成功的反应釜拆除都必须从详尽的现场勘查开始。专业团队需获取原始设计图纸、运行记录及历次维修档案,重点核实反应釜材质(是否含铅、铬等有害金属)、内衬涂层类型(如搪玻璃、聚四氟乙烯)以及残留物成分。行业案例表明,某精细化工企业在拆除前通过对残留液的GC-MS分析,发现了五种未在台账中记录的副产物,其中包含剧毒氰化物,这直接改变了后续置换清洗方案。风险分级是另一个关键:根据残留危化品总量、挥发毒性、设备密闭程度等因素,将作业区域划分为红、黄、绿三级管控区,严禁无关人员进入。
置换清洗与惰性气体保护:消除隐性威胁
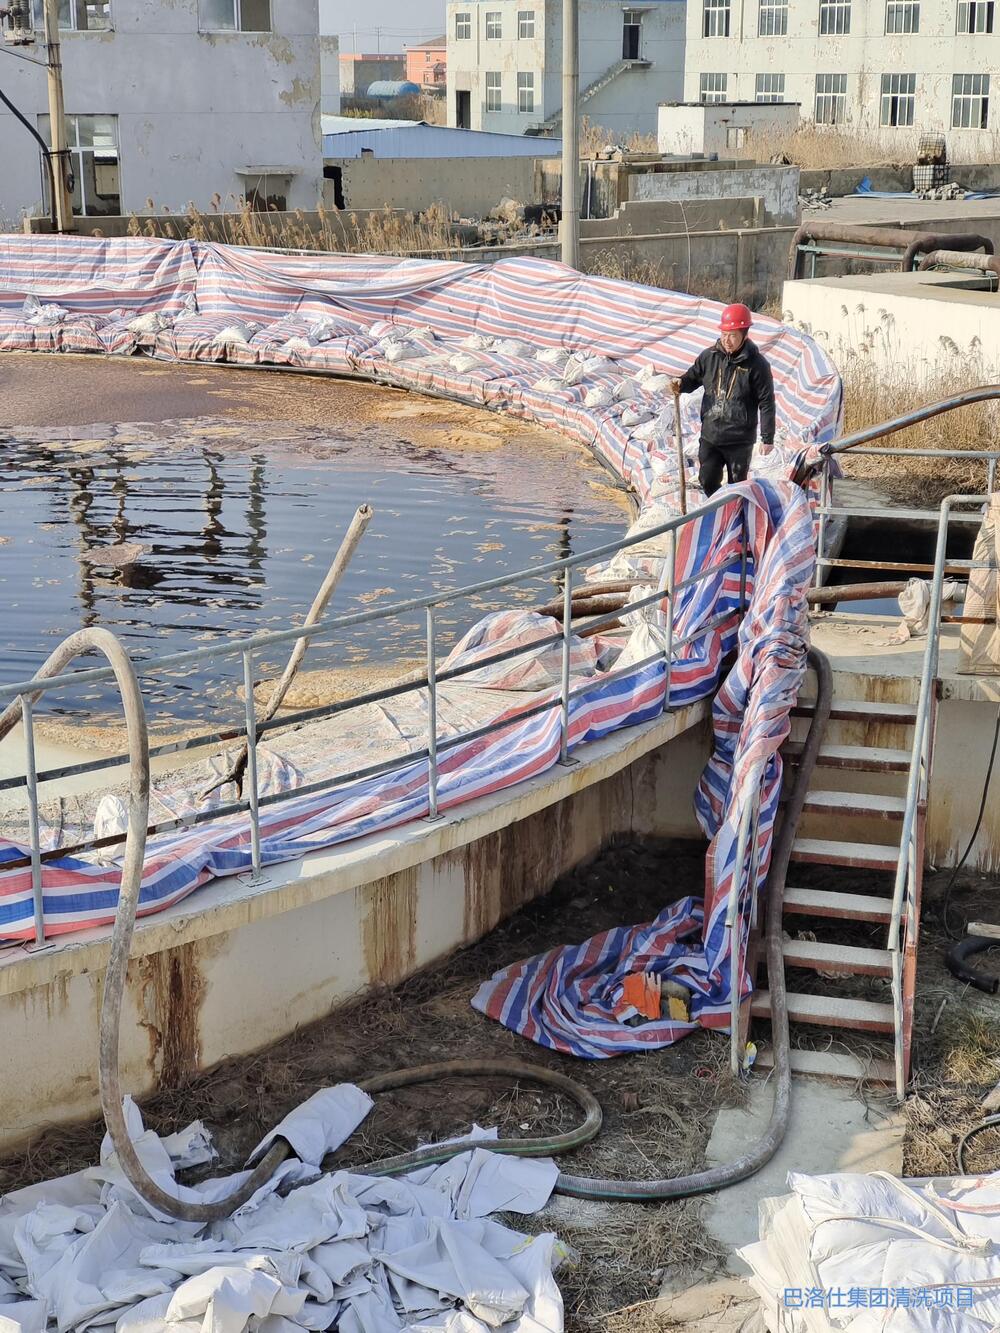
反应釜内部的残留物往往以垢层、结晶或吸附态存在,单纯水洗难以彻底清除。目前主流做法采用“多介质梯度清洗”:先用极性溶剂溶解除去有机物,再用碱性清洗剂去除酸性残留,最后以去离子水冲洗至中性。清洗后需用惰性气体(如氮气或二氧化碳)置换釜内空间,确保可燃气体浓度低于爆炸下限的20%。某次苯乙烯装置反应釜拆除中,清洗后检测到少量聚合物胶团,团队不得不采用高压水射流配合专用解胶剂进行二次处理。这警示我们,置换效果必须通过在线色谱仪实时验证,而非依赖经验判断。据统计,超过70%的拆除事故源于清洗不彻底导致的二次气体释放。
不动火拆除技术的工程实践
反应釜拆除的核心矛盾在于:既要切割分离设备,又要避免火花引燃残存蒸气。防爆型水刀切割系统成为行业首选——将水加压至400MPa以上,混入石榴砂形成磨料射流,可在无火花、无高温条件下切断厚达50mm的钢制釜壁。更关键的是,作业时持续向切割区域注入惰性气体,并通过VOCs监测报警系统实时反馈环境数据。某专业团队如巴洛仕在此环节展现出独特优势,其采用的低温切割技术能在切割面温度低于60℃的状态下完成作业,彻底杜绝热传导引燃相邻管线内的可燃物质。同时,使用三维旋转清洗装置对切割后的内壁进行二次清理,确保金属表面无残留化学薄膜。
设备回收与环保处置:全生命周期闭环
反应釜拆除并非终点,其后的大量附属工作决定项目是否合规。拆解后的设备钢材若沾染危废,必须经毒性浸出检测:合格部分送钢厂熔炼回用,超标部分则作为危险废物送往专业焚烧厂。衬里层、保温棉(往往含石棉)、密封垫等非金属部件需分类打包,贴上唯一识别码后进入危废管理系统。更值得关注的是,反应釜基座下的土壤可能因长年渗漏而受到污染,深度可达3-5米。按照现行环保要求,拆除单位需对作业区域进行土壤及地下水采样分析,发现超标则需启动修复程序。上述全流程的管理,需要借助数字化软件实现台账追溯——某头部企业开发的现场废液减量化处理系统管理软件,能够实时统计每批次废液的pH值、COD浓度及去向,为环保验收提供审计线索。
总结与展望
反应釜拆除作为【化工厂拆除】中最精细的专项工程,正在从“经验驱动”向“数据驱动”转变。未来,随着远程侦检机器人、遥控消爆装备的普及,高危区域的无人化作业将成为常态。行业报告预测,到2028年,国内化工拆除市场中采用智能化方案的比例将从目前的15%提升至45%。对于从业者而言,唯有将风险预控前移、将技术规范细化为操作标准,才能在保障安全的同时,实现资源的最大化回收利用。
要发表评论,您必须先登录。